Turnare prin injecție de plastic pentru piese de automobile: un ghid de precizie al furnizorului
Oct 16,2026Piese turnate din plastic: materiale, procese și sfaturi de producție de precizie
Oct 09,2026Turnarea prin injecție a materialelor plastice medicale: un ghid practic pentru producătorii de dispozitive
Sep 30,2026Procesul de turnare prin injecție a plasticului explicat: etape, materiale și calitate
Sep 24,2026Servicii de turnare prin injecție a plasticului: Ce trebuie să știe producătorii înainte de a comanda
Sep 18,2026O mașină modernă transportă undeva între 150 și 200 de kilograme de plastic și foarte puțin din el este vizibil. Cea mai mare parte se află în carcase de motor, bucșe de lonjeroane, dispozitive de reglare a lămpii și instrumente de întreținere la care nimeni nu se gândește până când ceva nu încetează să funcționeze corect. În spatele fiecăreia dintre aceste componente mici se află o matriță, o specificație de material și o toleranță dimensională care trebuie să reziste pentru sute de mii de fotografii.
Producem piese din plastic de precizie în Suzhou din 2002, iar munca auto a făcut parte din această poveste pentru cea mai mare parte. Ceea ce urmează este viziunea noastră practică despre turnarea prin injecție de plastic pentru piese auto: unde locuiesc aceste piese, cum sunt selectate materialele, cum sunt proiectate matrițele în jurul lor și ce ar trebui să verifice un cumpărător înainte de a aproba un instrument.
Motivul pentru care turnarea prin injecție a devenit procesul implicit pentru componentele auto este destul de clar. O matriță bine construită poate rula câteva sute de mii de cicluri, iar diferența dintre prima împușcare și suta-miimea împușcătura este măsurată în microni. Pentru părțile structurale, această consistență contează mai mult decât orice proprietate de titlu. Două părți luate de la aceeași unealtă, distanță de câteva luni, ar trebui asamblate în același mod.
Există și argumentul ponderii și integrării. Fiecare componentă care trece de la metal la plasticul de inginerie reduce grame sau kilograme de pe vehicul, iar în era electrică, economisirea se transformă direct în autonomie. Turnarea permite, de asemenea, formarea nervurilor, a prinderilor, a bofurilor de montare și a filetelor într-un singur ciclu, ceea ce elimină majoritatea operațiunilor secundare.
Apoi mai este gama de materiale. Nylonul umplut cu sticlă, POM, PBT, PC/ABS și multe altele permit unui inginer să potrivească rigiditatea, rezistența la căldură, comportamentul la frecare sau claritatea unei anumite locații. Tehnici precum turnarea prin inserție și supramularea merg un pas mai departe și combină metalul și plasticul în cadrul aceluiași ciclu.
Componentele pe care le producem rareori definesc cum arată o mașină. Ei definesc dacă un subansamblu continuă să funcționeze după zece ani de vibrații, schimbări de temperatură și umiditate. De aceea, piesele de turnare prin injecție pentru autovehicule pe care le producem tind să se grupeze în trei familii.
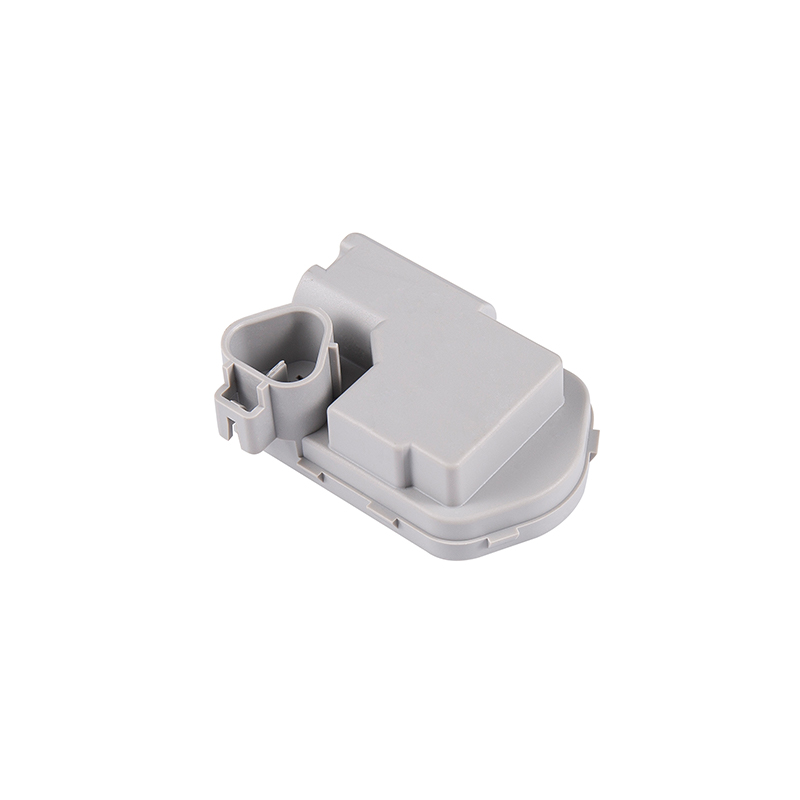
Un motor de reglare a farurilor este un dispozitiv de control al mișcării. Înclină fasciculul în sus sau în jos în funcție de sarcină sau de condițiile de conducere și, deoarece locuiește într-o carcasă etanșă expusă la căldură și vibrații, carcasa sa din plastic trebuie să păstreze pozițiile de montare precise și grosimea uniformă a pereților ani de zile. Geometria armăturii și tija ejectorului contează la fel de mult: dacă carcasa se deformează sub sarcina motorului, alinierea fasciculului se deplasează.
Carcasă superioară T2 pentru motorul de nivelare a farurilor auto Carcasă PA66 30%GF turnată cu precizie pentru reglarea ansamblurilor de motoare, cu mufe și pini integrate; util acolo unde geometria precisă a montajului sprijină o aliniere stabilă a fasciculului. Vizualizare produs → Piesele de această dimensiune sunt aproape întotdeauna livrate cu un raport de inspecție al primului articol sau cel puțin un raport dimensional care acoperă caracteristicile critice de montare. Acele câteva zecimi de milimetru sunt cele care determină dacă fasciculul aterizează în intervalul permis în fiecare unitate asamblată.
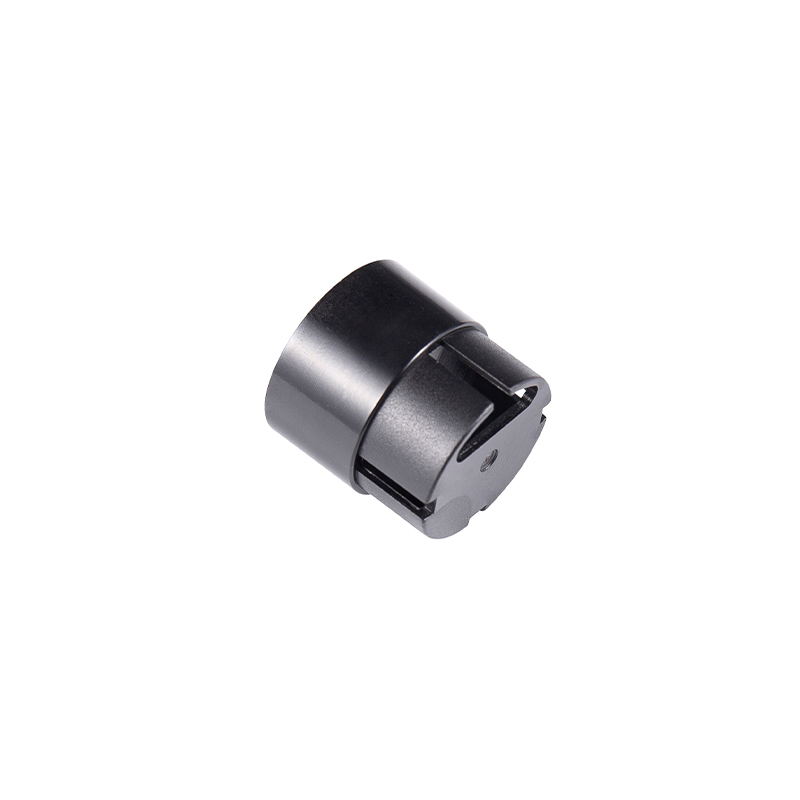
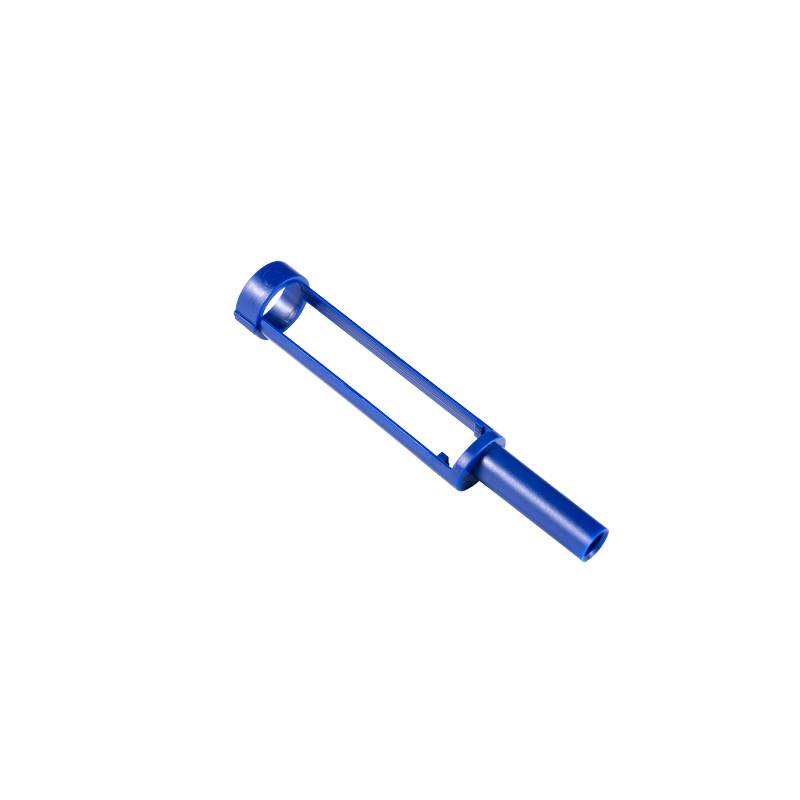
Structurile electrice ale hayonului funcționează sub sarcină pe toată durata de viață, cu manșoanele interioare și exterioare cu arc alunecând una pe cealaltă. Alegerea materialului aici nu este ocazională. Manșoanele interioare sunt de obicei turnate dintr-un polimer, cum ar fi PA612, care absoarbe mai puțină umiditate și, prin urmare, își menține dimensiunile prin variații de umiditate și temperatură, în timp ce manșoanele exterioare sunt de obicei PA66 sau o calitate umplută cu sticlă care suportă sarcina axială.
analiza procesului de turnare prin injecție a bucșei lonjeroanelor
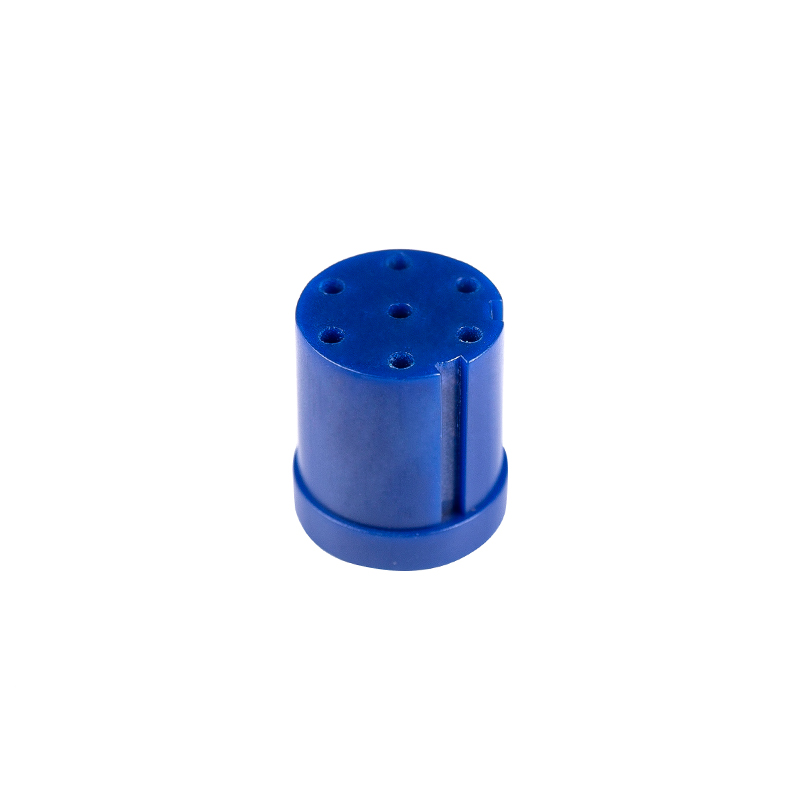
Bucșă PA66 70G33L pentru sisteme de lonjeroane electrice pentru automobile Bucșă PA66 70G33L turnată prin injecție pentru ansambluri de lonjeroane electrice, care suportă o potrivire precisă, o sarcină stabilă și o funcționare repetată mai silențioasă. Vizualizare produs → Acestea sunt piese mici, adesea de doar câteva grame fiecare, dar rotunjimea lor și uniformitatea grosimii peretelui decid dacă o lonjerie funcționează liniștit la ciclul al sutei de mii sau începe să plângă.
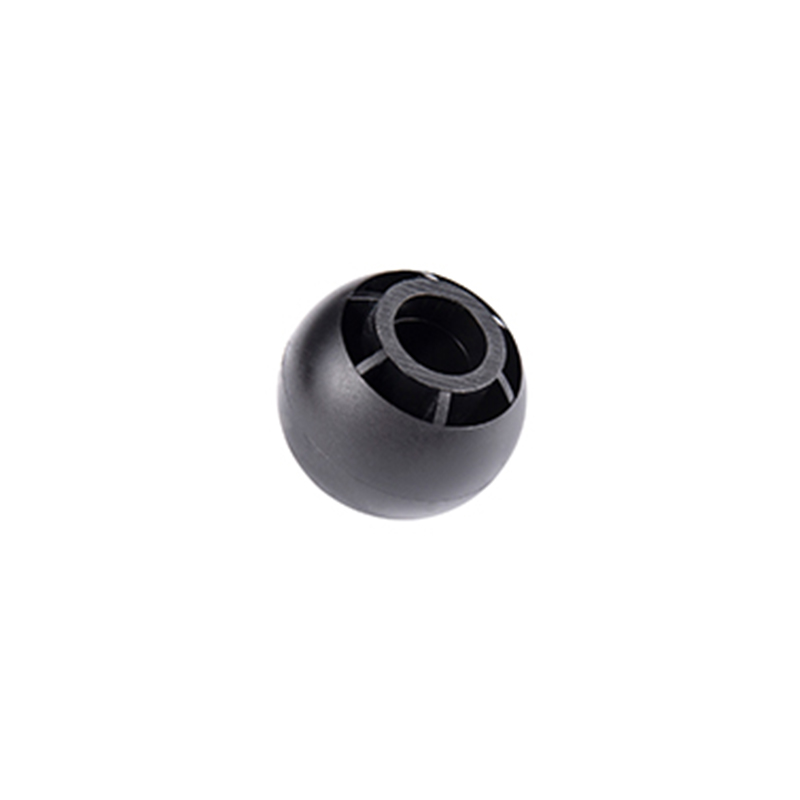
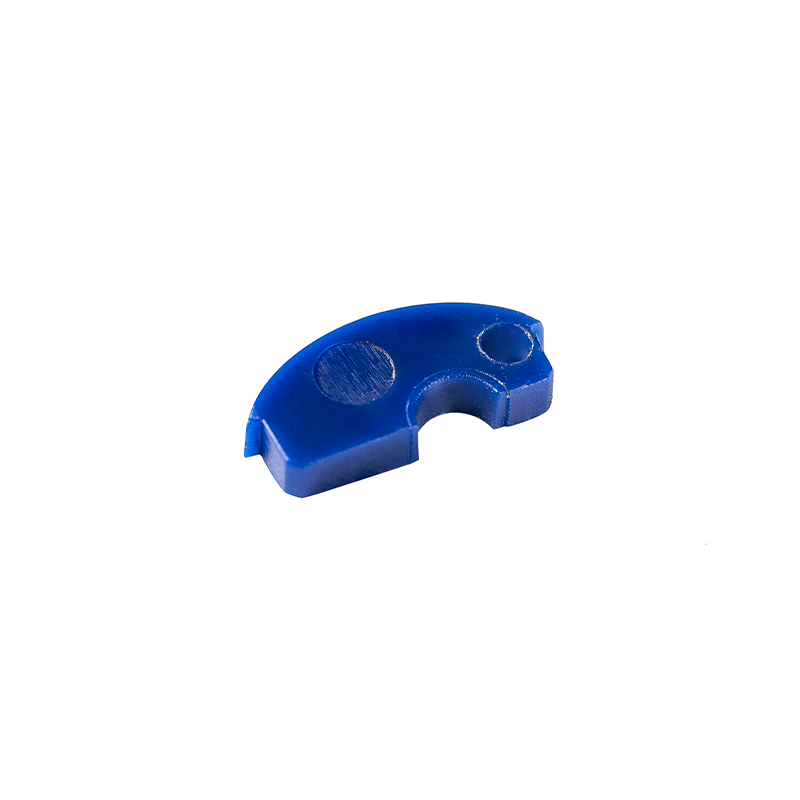
Nu orice piesă auto ajunge pe un vehicul. Schimbatoarele de anvelope, balansoarele de roți și echipamentele de ridicare se bazează pe elemente de fixare din plastic și inserții de protecție, astfel încât capetele de scule din oțel să nu deterioreze jantele scumpe. Un dispozitiv de fixare cu bile turnat prin injecție de 16 grame este un bun exemplu al categoriei: mic, bine specificat și existent doar pentru a suporta sarcini repetate, fără a deteriora suprafața cu care intră în contact.
16g PA66 Fixare cu bile pentru echipamente de reparații auto Dispozitiv de fixare cu bile PA66 21SPC turnat prin injecție, 16g, pentru fixare repetată în echipamentele auto și atelierelor de reparații, cu cap sferic pentru o aliniere mai ușoară. Vizualizare produs → Aceste articole sunt adesea cumpărate în loturi, astfel încât costul unitar contează alături de performanță. Cu toate acestea, materialul nu poate fi ghicit, deoarece un atelier de reparații este un mediu mai dur decât îl vede vreodată un autoturism.
Alegerea materialelor în lucrările de automobile se referă rareori la o singură proprietate. Este o negociere între rigiditate, comportament la impact, rezistența la căldură, absorbția de umiditate, expunerea chimică și costul pe kilogram. Tabelul de mai jos rezumă polimerii cu care lucrăm cel mai des și raționamentul din spatele fiecărei alegeri.
| Material | Utilizare tipică pentru automobile | De ce este ales |
|---|---|---|
| PA66-GF30 | Manșoane exterioare cu lățișoare, bucșe structurale | Rigiditate ridicată și rezistență la căldură sub sarcină susținută |
| PA612 | Mâneci interioare cu arc | Absorbția scăzută a umidității menține dimensiunile stabile în timp |
| PA66 (neumplut) | Tampoane de uzură, bucșe glisante | Duritate și rezistență la abraziune fără fragilitate |
| POM | Elemente de fixare de precizie, roți dințate mici | Frecare scăzută și repetabilitate dimensională excelentă |
| PBT-GF20 | Elemente de reglare și antrenare | Rezistență chimică plus comportament stabil de turnare |
| PC/ABS | Carcase expuse razelor solare sau căldurii | Rezistență la impact cu finisare bună a suprafeței |
| PA6 | Paranteze structurale generale | Cost echilibrat, duritate și procesabilitate |
Observați modelul care trece prin tabel. Ori de câte ori o piesă trebuie să păstreze o potrivire strânsă de-a lungul anilor de cicluri de umiditate, ne înclinăm spre un material cu absorbție redusă de apă. Ori de câte ori o piesă trebuie să supraviețuiască la frecare, ne înclinăm spre POM sau un nailon neumplut. Decizia este condusă de modul de eșec pe care vrem să-l evităm, nu de preferința pentru o singură familie de rășini.
Cele mai multe probleme de calitate în turnarea auto sunt proiectate cu mult înainte de prima fotografie. Locația porții, structura circuitului de răcire, strategia de evacuare și compensarea contracției stabilesc plafonul pe ceea ce poate realiza procesul. O matriță care se umple neuniform va produce piese care se deformează neuniform, indiferent de modul în care parametrii mașinii sunt reglați ulterior.
În ceea ce privește producția, disciplina este mai simplu de descris decât de întreținut: blocați fereastra procesului, monitorizați-o și tratați orice derive ca un semnal mai degrabă decât o pacoste. Întreținerea periodică a matriței prelungește durata de viață a sculei mult mai ieftin decât înlocuirea unei inserții uzate.
Indiferent dacă vă aprovizionați cu un singur suport sau o familie de componente înrudite, câteva întrebări separă un proiect fără probleme de unul dificil.
Niciuna dintre aceste întrebări nu necesită un furnizor mare. Acestea au nevoie de un furnizor care să fie dispus să le răspundă în scris.
Turnarea prin injecție de plastic pentru piese auto este un domeniu în care componenta vizibilă nu este niciodată întreaga poveste. Adevărata muncă are loc în specificația materialului, designul matriței și disciplina de proces care menține câteva grame de polimer în toleranță timp de un deceniu. Aceasta este partea muncii pe care ne-am concentrat din 2002 și este partea care încă decide dacă un program are succes.
Drepturi de autor © Suzhou Huanxin Precision Molding Co., Ltd. Toate drepturile rezervate. Furnizor personalizat de turnare prin injecție de plastic