Piese turnate din plastic: materiale, procese și sfaturi de producție de precizie
Oct 09,2026Turnarea prin injecție a materialelor plastice medicale: un ghid practic pentru producătorii de dispozitive
Sep 30,2026Procesul de turnare prin injecție a plasticului explicat: etape, materiale și calitate
Sep 24,2026Servicii de turnare prin injecție a plasticului: Ce trebuie să știe producătorii înainte de a comanda
Sep 18,2026Matriță de injecție din plastic: tipuri, design, costuri și cum să alegeți un producător de matrițe
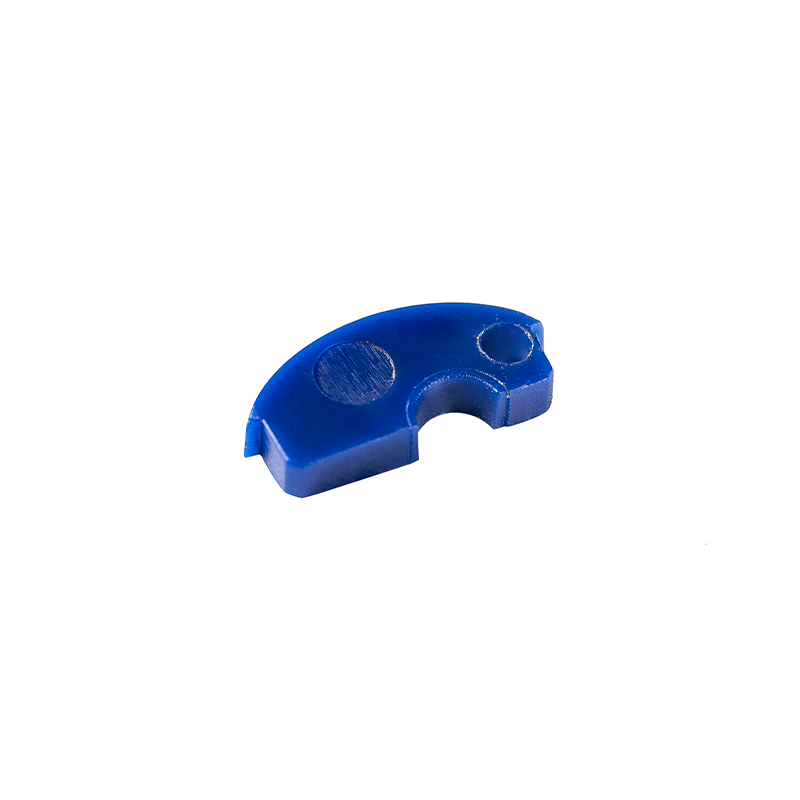
Sep 11,2026Piesele turnate din plastic tind să fie membrii liniștiți ai oricărei echipe de produse. Ei țin o lamă chirurgicală stabilă, fixează o doză în poziție, amortizează un suport electric sau stau în interiorul unei imprimante făcând aceeași lucrare mică de un milion de ori fără plângere. Dacă le specificați, proiectați în jurul lor sau le fabricați, știți deja că întrebările reale sunt rareori despre plastic ca material. Sunt despre consistență: aceeași potrivire, aceeași senzație, aceleași dimensiuni, lot după lot.
Ceea ce urmează este o privire practică asupra pieselor turnate din plastic: ce acoperă termenul, cum diferă principalele rute de turnare, de ce selecția materialului se schimbă atât de mult și care detalii decid de obicei dacă o piesă funcționează pe teren sau cauzează probleme pe linia de asamblare.
În linii mari, o piesă turnată din plastic este orice componentă din plastic a cărei formă este formată în interiorul unei scule, mai degrabă decât tăiată, prelucrată sau lipită din foaie. Formele și matrițele vin în multe forme, motiv pentru care categoria se întinde de la un buton de două grame la un rezervor de apă.
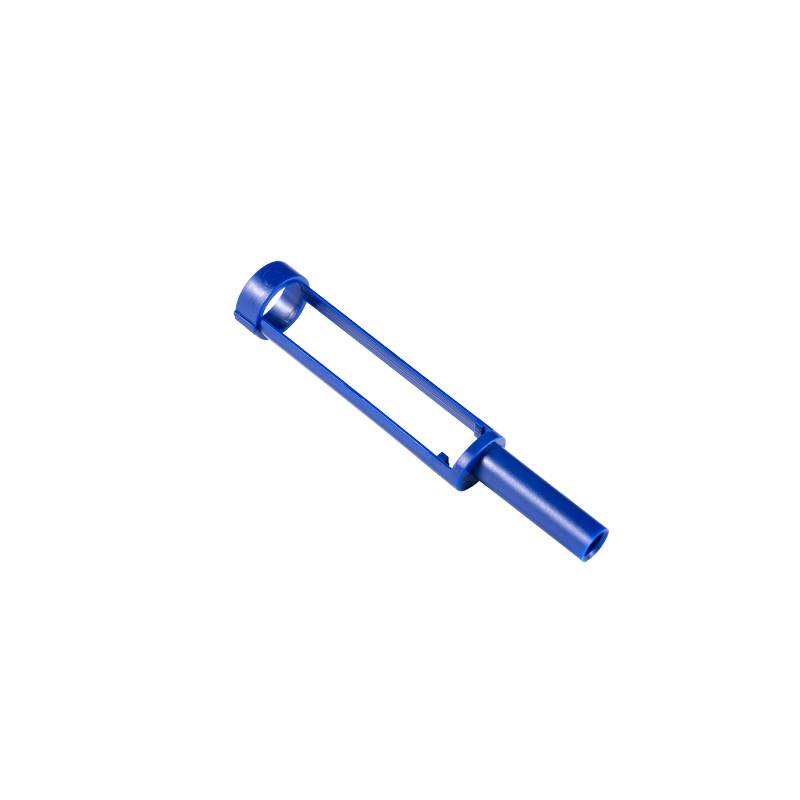
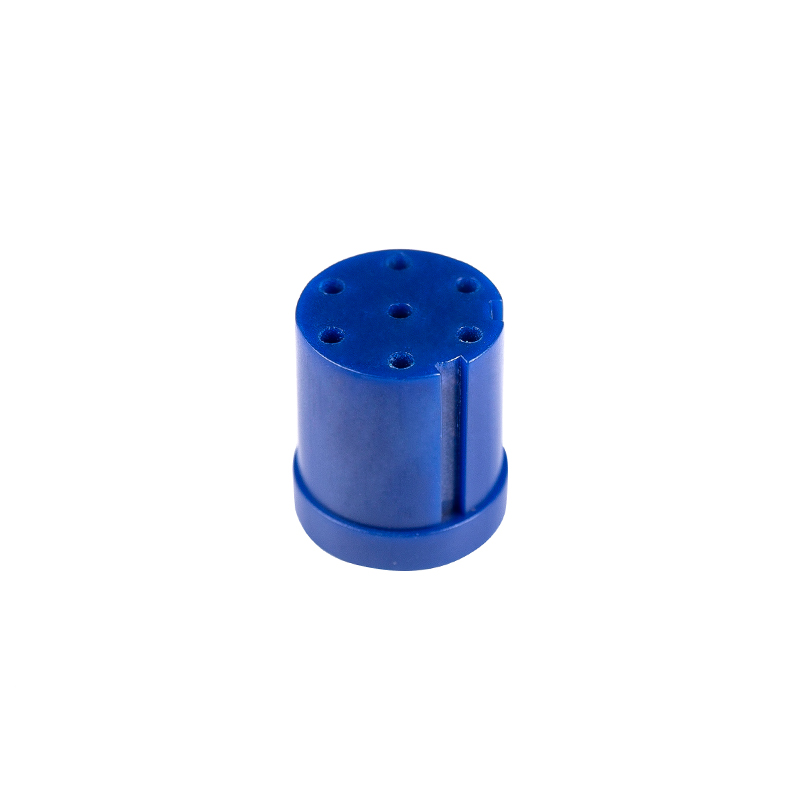
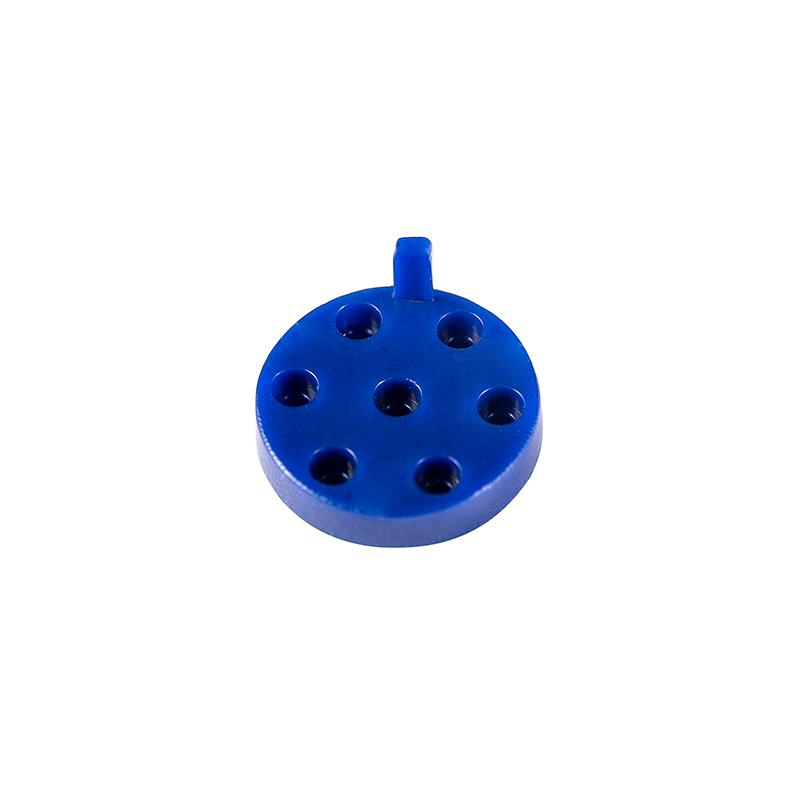
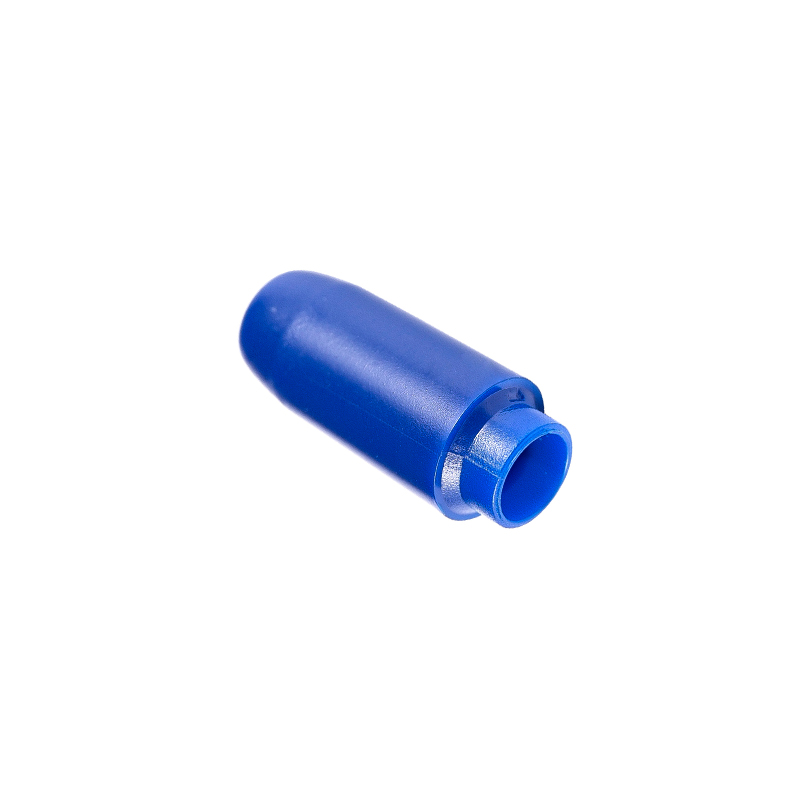
Membrii tipici ai familiei includ:
Cea mai mare parte a muncii noastre se află la capătul de precizie al ramurii de turnare prin injecție: piese mici și medii măsurate în grame, unde câteva sutimi de milimetru decid dacă un suport de ac se așează corect sau o tijă de împingere se deplasează fără probleme.
Inginerii nou la acest subiect presupun adesea că tot plasticul turnat este produs în același mod. Nu este, iar alegerea devreme a rutei greșite poate bloca un proiect în costuri inutile de scule sau într-o formă care pur și simplu nu poate fi umplută. Tabelul de mai jos este o orientare rapidă.
| Proces | Cum ia formă plasticul | Piese turnate tipice |
|---|---|---|
| Turnare prin injecție | Topitura este injectată într-o matriță de oțel închisă și se răcește sub presiune | Carcase, mânere, angrenaje, conectori, bucșe, piese structurale mici |
| extrudare | Topitura este împinsă continuu printr-o matriță, apoi răcită și tăiată | Tevi, tuburi, profile, tabla, izolatie cabluri |
| Suflare | Un tub înmuiat este umflat pe pereții unei matrițe goale | Sticle, ulcioare, rezervoare de combustibil, recipiente goale |
| Turnare prin compresie | O sarcină măsurată este presată într-o cavitate încălzită și întărită | Panouri mari, izolatoare electrice, piese compozite |
| Turnare rotativă | Pulberea se topește și acoperă interiorul unei matrițe care se rotește încet | Tancuri, structuri de joacă, obuze mari goale |
Turnarea prin injecție domină ori de câte ori toleranța și repetabilitatea contează cel mai mult, deoarece matrița definește geometria și mașina repetă ciclul. Celelalte trasee își câștigă locul prin lungime continuă, volum gol sau suprafață foarte mare, nu printr-un control dimensional strict.
Două părți pot împărtăși geometrie identică și se pot comporta complet diferit din cauza rășinii din spatele lor. Când revizuim un nou proiect, selecția materialului urmează de obicei funcția, mai degrabă decât invers.
Amestecuri sunt acolo unde lucrurile devin interesante. Un angrenaj tambur turnat din PA66 cu 30% fibră de sticlă și o cantitate mică de PTFE câștigă rigiditate din sticlă și o suprafață cu frecare mai scăzută din PTFE, care este exact ceea ce are nevoie un mecanism de dozare pe mii de cicluri. Adăugări mici ca acestea sunt adesea diferența dintre o piesă care trece validarea și una care eșuează trei luni mai târziu.
Precizia este rareori rezultatul unei mișcări inteligente. Se acumulează din zeci de decizii obișnuite luate sau evitate în timpul dezvoltării sculelor și proceselor. Grosimea peretelui, unghiul de tiraj, locația porții, aspectul de răcire și compensarea contracției, toate modelează dimensiunile finale înainte de prima fotografie. Înțelegerea modul în care deciziile de proiectare a matriței se desfășoară până la piesa finită ușurează mult restul conversației.
Pe partea de proces, temperatura de topire, temperatura matriței, viteza de injecție, presiunea de menținere și timpul de răcire lasă toate amprentele digitale pe piesă. La fel și uscarea rășinii, care este ușor de trecut cu vederea și costisitoare de greșit cu materialele higroscopice precum PA și PC. Deoarece ne construim propriile matrițe, ajustările au loc mai degrabă în oțel decât într-o foaie de calcul. Dacă o coastă are nevoie de încă o zecime de milimetru de relief, ea poate fi tăiată și re-testată în loc să fie argumentată.
Aceleași componente mici apar în industrii foarte diferite, ceea ce este una dintre părțile cele mai plăcute ale lucrului în acest domeniu. O strategie de toleranță dezvoltată pentru o aplicație se dovedește adesea a fi exact ceea ce are nevoie pentru alta.
Aceasta este cea mai solicitantă zonă pe care o deservim. Mânerele de bisturiu minim invazive necesită suprafețe netede și fixare sigură a acului. Stilourile de injecție depind de tije de împingere, roți dințate ale tamburului, butoane de ajustare a dozei și suporturi de reumplere care continuă să funcționeze prin mii de acționări. Conectorii endoscopici transparenți necesită claritate optică, fără urme vizibile de curgere. Cu cât mai larg accesorii medicale de turnare prin injecție Câmp recompensează peste tot aceleași trei obiceiuri: calitatea corectă a materialului, curățenia și repetabilitatea dimensională.
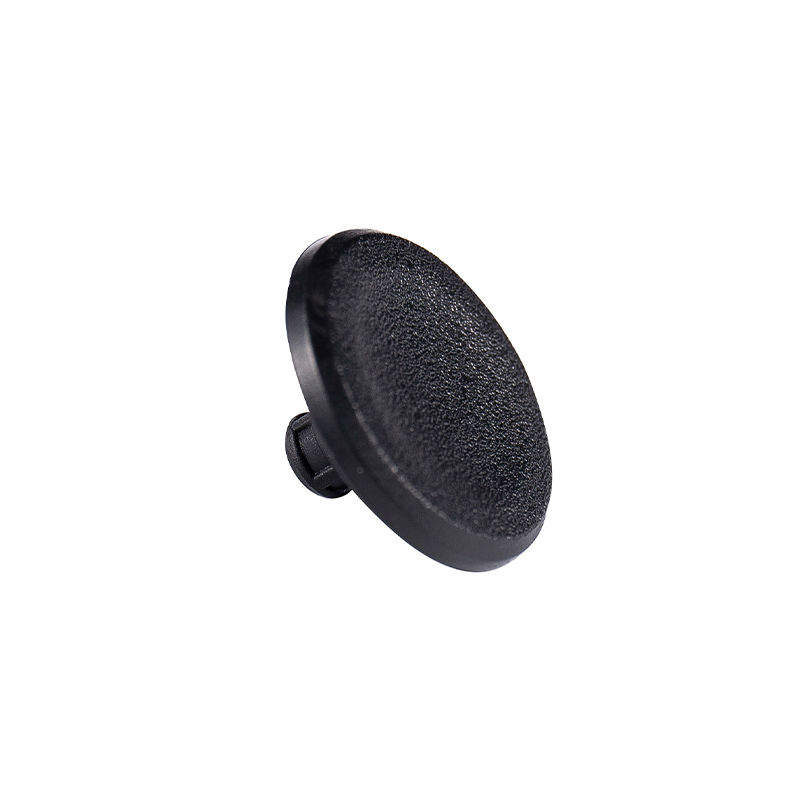
Buton de eliberare POM pentru stilouri medicale pentru injecție Un buton de eliberare POM de 0,70 g pentru stilouri injectabile, cu dimensiuni precise, eliberare lină a dozei cu o singură mână și o suprafață anti-alunecare pentru utilizare frecventă. Vizualizare produs → În spatele ornamentelor și în jurul mecanismelor, piesele din plastic gestionează căldura, vibrațiile și ciclurile de încărcare constantă. Motoarele de reglare ușoară se bazează pe carcase superioare și tije ejectoare cu geometrie stabilă, în timp ce barele electrice folosesc manșoane și bucșe din poliamidă umplută cu sticlă care trebuie să își mențină potrivirea în timpul schimbărilor de temperatură.
PA66 Bucșă pentru lonjeroane electrice pentru automobile O bucșă PA66 70G33L pentru sisteme de lonjeroane electrice, cu potrivire precisă, rezistență la căldură de 80–120°C și suport stabil în ridicatoarele de ferestre sau deschizătoarele de portbagaj. Vizualizare produs → Elementele interne ale imprimantei, bazele și butoanele lămpilor, capacele de la capătul motorului, cârligele și angrenajele pentru mașinile alimentare și carcasele pentru testele de calitate a apei aparțin aceleiași familii. Rareori sunt glamour, dar sunt părțile pe care utilizatorii le ating și pe care se bazează. Piesele interne ale imprimantei din HIPS și PC/ABS sunt un bun exemplu: modeste ca aspect, dar esențiale pentru a stabili dacă un mecanism rămâne aliniat an de an.
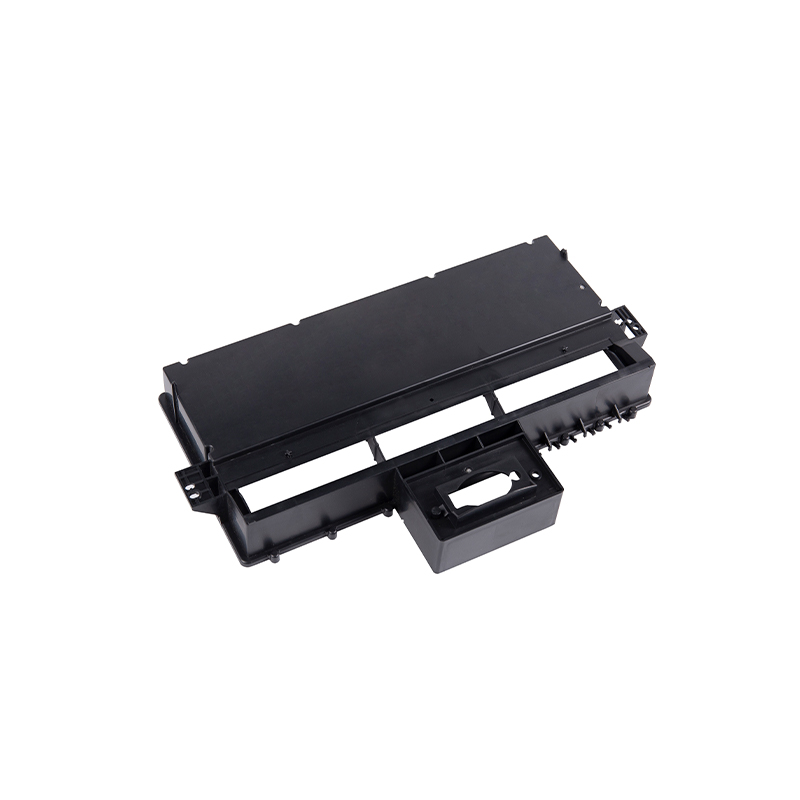
HIPS 108g Piese turnate prin injecție internă pentru imprimantă Aceste accesorii pentru imprimantă internă HIPS de 108 g suportă funcționarea stabilă și izolata în imprimantele 3D industriale și echipamentele de turnare prin injecție de precizie. Vizualizare produs → Defectele pieselor turnate sunt rareori misterioase odată ce știi unde să cauți.
Niciuna dintre acestea nu este rezolvată prin simpla rotire a unui cadran. Acestea sunt rezolvate citind împreună piesa, instrumentul și procesul.
Majoritatea cumpărătorilor de piese turnate cu precizie nu caută cel mai mare furnizor. Ei caută unul care să răspundă la întrebări clar, să păstreze dimensiuni în timp și să spună ceva util atunci când un design este pe cale să provoace probleme.
Fabricăm matrițe de precizie și piese turnate în Suzhou din septembrie 2002, lucrând dintr-o fabrică de peste 10.180 de metri pătrați în parcul industrial Hengjing, districtul Wuzhong. Cu o echipă de aproximativ cincizeci de oameni, mașini de injecție de precizie controlate de computer și propriul nostru echipament de fabricare a matrițelor, ne ocupăm de piese mici și mijlocii pentru clienții medicali, auto, electrice, motoare, mașini alimentare și teste de mediu. Nimic exotic, doar un obicei lung de a acorda atenție detaliilor care mențin piesele turnate din plastic să funcționeze.
Drepturi de autor © Suzhou Huanxin Precision Molding Co., Ltd. Toate drepturile rezervate. Furnizor personalizat de turnare prin injecție de plastic