Procesul de turnare prin injecție a plasticului explicat: etape, materiale și calitate
Sep 24,2026Servicii de turnare prin injecție a plasticului: Ce trebuie să știe producătorii înainte de a comanda
Sep 18,2026Matriță de injecție din plastic: tipuri, design, costuri și cum să alegeți un producător de matrițe
Sep 11,2026Turnarea prin injecție a plasticului medical: materiale, standarde și control al procesului
Sep 04,2026Ce sunt piesele de turnare prin injecție pentru automobile și de ce domină
Aug 26,2026Fiecare componentă de precizie începe cu o decizie cu privire la modul în care va fi realizată, iar pentru piesele din plastic mici până la mijlocii, procesul de turnare prin injecție a plasticului este de obicei cel mai puternic candidat. La Suzhou Huanxin Precision Molding, am desfășurat acest proces în fiecare zi lucrătoare din 2002, modelând totul, de la inele de fixare de 1,5 g pentru testere de calitate a apei până la interiorul imprimantei de 108 g. De-a lungul a două decenii, am aflat că turnarea prin injecție pare simplă din exterior și recompensează ingineria atentă dedesubt. În acest ghid, explicăm cum funcționează procesul pas cu pas, împărtășim materialele și lecțiile de design pe care le transmitem clienților noștri și le arătăm de ce detaliile contează atât de mult.
Turnarea prin injecție a plasticului este un proces de fabricație în care rășina termoplastică este topită, injectată sub presiune înaltă într-o matriță de oțel, răcită până când se solidifică și ejectată ca piesă finită. Matrița, numită adesea unealtă, conține o cavitate și un miez care formează împreună forma negativă a componentei. Odată ce instrumentul există, fiecare ciclu produce o piesă aproape identică, motiv pentru care procesul domină producția de masă a componentelor din plastic.
Ceea ce face procesul atât de atractiv este combinația de viteză, repetabilitate și libertate geometrică. Structurile cu nervuri, caracteristicile de fixare, suprafețele optice transparente și inserțiile supraturlate pot fi produse într-o singură etapă. Pentru cumpărătorii B2B, economia este la fel de convingătoare: costul unitar scade brusc odată ce sculele sunt amortizate, făcând turnarea prin injecție ideală pentru volume de producție care variază de la mii la milioane de bucăți.
În atelierul nostru, descriem fiecare ciclu de turnare în șase etape:
În funcție de dimensiunea piesei, grosimea peretelui și materialul, un ciclu complet poate dura de la câteva secunde la câteva minute. Menținerea acestui ciclu constant, fotografie după fotografie, este locul în care se arată adevărata disciplină de modelare.
Peleții se alimentează din buncăr într-un butoi încălzit, unde un șurub rotativ transportă, topește și omogenizează rășina printr-o combinație de căldură butoi și forfecare mecanică. Șurubul acționează apoi ca un piston, injectând o împușcătură măsurată cu precizie în matrița închisă.
Indiferent dacă este acţionat prin comutator sau hidraulic, unitatea de prindere ţine matriţa închisă împotriva presiunii de topire şi controlează deschiderea şi închiderea. Alegerea tonajului potrivit contează: o forță prea mică provoacă flash, în timp ce forța excesivă irosește energie și stresează unealta.
Instrumentul este locul în care se decide cu adevărat calitatea pieselor. Cavitatea și miezul de oțel definesc geometria, porțile controlează modul în care intră topitura, canalele de răcire guvernează timpul ciclului și deformarea, iar sistemul de evacuare eliberează piesa fără deteriorare. Deciziile luate în timpul proiectării matrițelor de injecție de plastic, de la dispunerea ghidajelor până la unghiurile de tragere, răsună pe întreaga durată de viață a proiectului, motiv pentru care tratăm fabricarea sculelor mai degrabă ca o disciplină de inginerie decât o sarcină de prelucrare.
Selectarea materialului este una dintre primele conversații pe care le avem cu clienții, deoarece rășina determină rezistența, rezistența la temperatură, stabilitatea chimică, aspectul și costul. Tabelul de mai jos rezumă rășinile pe care le procesăm cel mai des și unde excelează.
| Material | Puncte tari cheie | Piese tipice pe care le modelăm |
|---|---|---|
| ABS | Rezistenta la impact, finisare usoara | Mânere de bisturiu, carcase pentru dispozitive |
| PA66-GF30 | Rigiditate ridicată și rezistență la uzură | Tije de împingere, angrenaje de tambur |
| PC | Transparență și duritate | Conectori gastroscop, lentile |
| POM | Frecare scăzută, stabilitate dimensională | Angrenaje pentru mașini, butoane de eliberare |
| PBT | Rezistență chimică și termică | Drivere pentru tije de împingere |
| PP | Rezistență chimică, greutate redusă | Suporturi și suporturi |
Pentru piesele care trebuie să supraviețuiască sarcinilor mecanice repetate, armătura cu fibră de sticlă este adesea răspunsul. O calitate umplută cu sticlă, cum ar fi PA66-GF30, amestecată cu PTFE, îmbunătățește atât rigiditatea, cât și comportamentul la uzură, motiv pentru care este materialul nostru ales pentru componentele de transmisie solicitante.
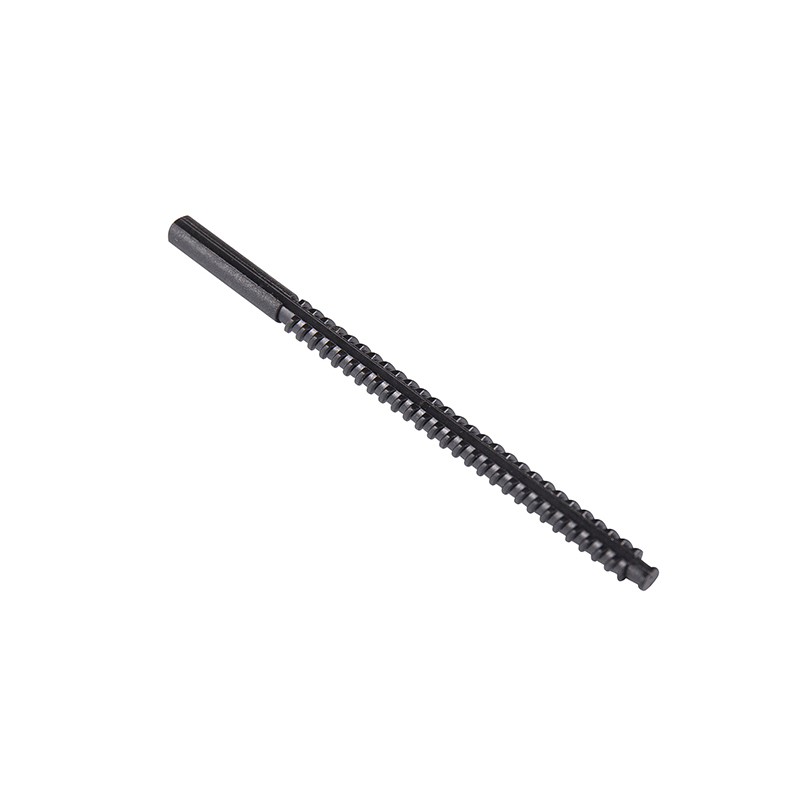
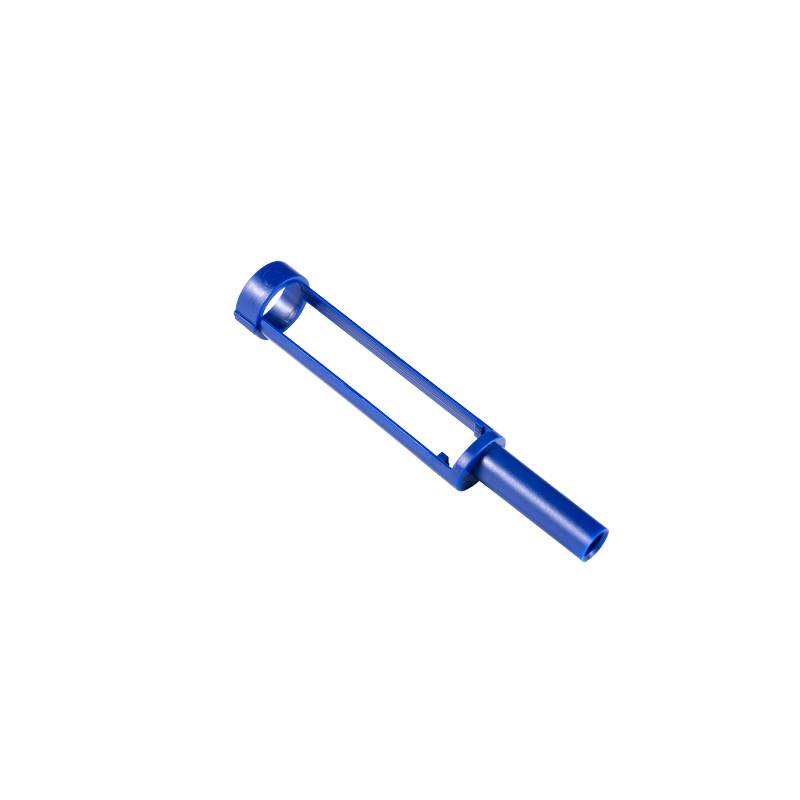
PA66-GF30 cu tijă de împingere a stiloului de injecție 15% PTFE O tijă de împingere PA66 armată cu fibră de sticlă modificată cu 15% PTFE pentru frecare scăzută și rezistență la uzură. Acesta ilustrează modul în care materialele ranforsate, auto-lubrifiante oferă rigiditate și durabilitate în componentele de transmisie solicitante, cum ar fi mecanismele stiloului de injecție. Vizualizare produs → Un partener de turnare capabil va revizui desenul piesei cu mult înainte ca oțelul să fie tăiat. Câteva dintre practicile pe care le subliniem în fiecare revizuire a designului pentru turnare:
Acest ultim punct merită o atenție specială. Fiecare rășină se micșorează pe măsură ce se răcește și într-un ritm diferit, astfel încât prezicerea acestui comportament separă o lansare lină de o surpriză dimensională. Ghidul nostru pentru calculul contracției prin turnare prin injecție pentru ABS, PP și nailon explică modul în care setăm factorii de contracție în timpul proiectării matriței.
Chiar și o piesă bine proiectată poate prezenta defecte în cazul în care condițiile de proces se modifică. Problemele pe care le întâlnim cel mai des includ:
Majoritatea defectelor provin din trei variabile: parametrii procesului, designul matriței sau umiditatea materialului. Rășinile higroscopice precum PA66 și PC trebuie uscate bine înainte de turnare, iar o configurație disciplinată menține procesul stabil în jurul centrului ferestrei sale, mai degrabă decât la margini.
Aceleași elemente fundamentale servesc piețe finale foarte diferite, iar propriul nostru portofoliu reflectă această gamă. În dispozitivele medicale, precizia și puritatea materialului nu sunt negociabile. Componentele PC transparente pentru echipamente endoscopice, de exemplu, necesită atât claritate optică, cât și control dimensional strâns, așa cum arată conectorii noștri gastroscop.
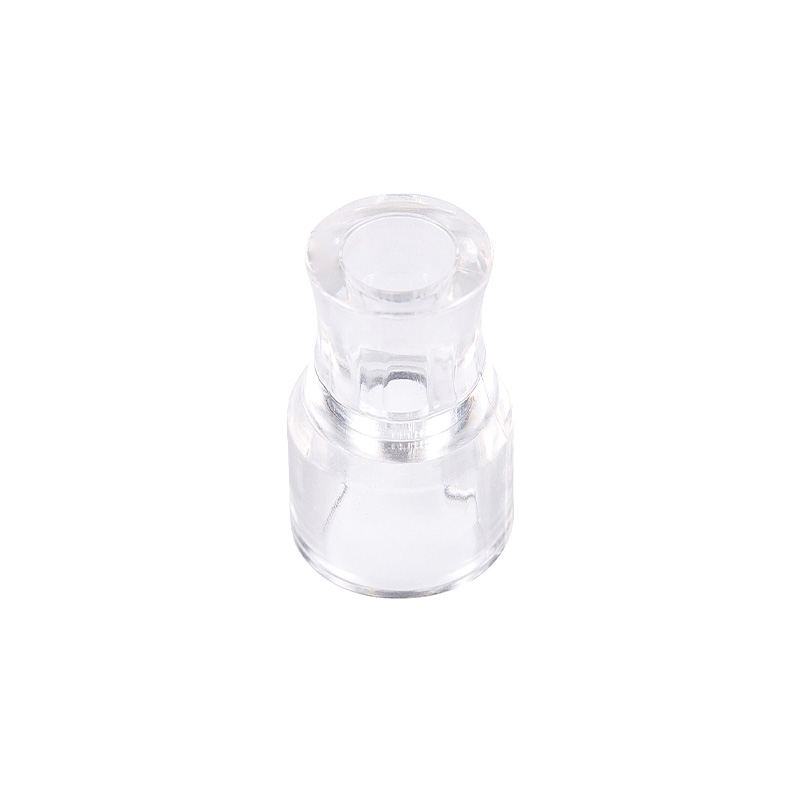
Conector de injecție PC transparent pentru gastroscop medical Modelat prin injecție din policarbonat de calitate medicală, acest conector gastroscop combină claritatea optică cu toleranțe dimensionale strânse. Acesta arată de ce piesele transparente pentru PC se potrivesc dispozitivelor medicale de precizie care necesită claritate, rezistență la impact și suprafețe igienice, ușor de curățat. Vizualizare produs → În aplicațiile auto, componentele, cum ar fi carcasele motorului de reglare a luminii și bucșele lonjeroanelor electrice, trebuie să păstreze toleranța la vibrații și variații de temperatură. Produsele electrice depind de structuri interne stabile, în timp ce mașinile alimentare și instrumentele pentru calitatea apei au nevoie de materiale care să reziste la umiditate, oboseală și substanțe chimice de curățare. Angrenajele sunt un caz clasic: frecarea scăzută și stabilitatea dimensională a POM îl fac alegerea naturală pentru un angrenaj de transmisie pentru mașini alimentare care funcționează toată ziua.
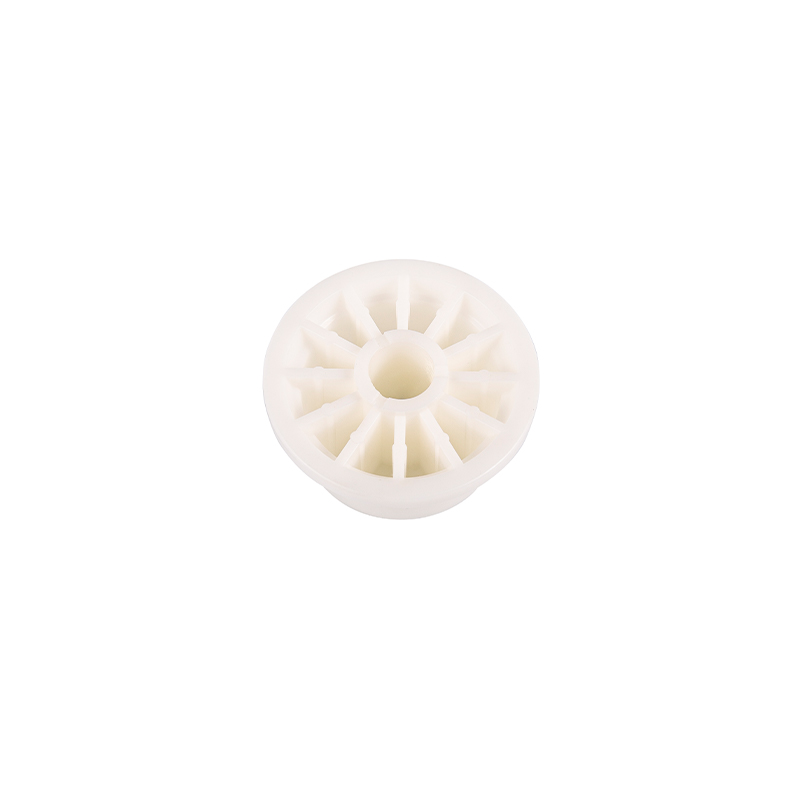
Unelte turnate prin injecție POM pentru mașini alimentare Fabricat din POM de calitate alimentară, acest angrenaj valorifică frecarea scăzută a materialului, stabilitatea dimensională și rezistența la coroziune. Demonstrează de ce POM este alegerea naturală pentru angrenajele de transmisie care funcționează continuu în mediile de producție alimentară. Vizualizare produs → Înțelegerea procesului de turnare prin injecție a plasticului este primul pas către o piesă de succes; a doua este alegerea unui partener care trăiește în aceste detalii în fiecare zi. Din 2002, echipa noastră din Suzhou a proiectat și construit matrițe de precizie și componente turnate pentru clienții din industria medicală, auto, electrică și de fabricație de instrumente, toate dintr-o singură unitate cu fabricare internă a sculelor. Dacă dezvoltați o componentă nouă sau re-aprovizionați cu una existentă, suntem bucuroși să vă revizuim desenele, să vă recomandăm materiale adecvate și să vă împărtășim ceea ce ne-au învățat peste douăzeci de ani în presă.
Drepturi de autor © Suzhou Huanxin Precision Molding Co., Ltd. Toate drepturile rezervate. Furnizor personalizat de turnare prin injecție de plastic