Piese de turnare prin injecție: componente din plastic de precizie pentru medical, auto și altele
Oct 29,2026Produse turnate prin injecție: industrii, materiale și alegerea unui partener
Oct 23,2026Turnare prin injecție de plastic pentru piese de automobile: un ghid de precizie al furnizorului
Oct 16,2026Piese turnate din plastic: materiale, procese și sfaturi de producție de precizie
Oct 09,2026Turnarea prin injecție a materialelor plastice medicale: un ghid practic pentru producătorii de dispozitive
Sep 30,2026Butonul de dozare a unui stilou injector de insulină este o piesă din plastic turnată de dimensiunea unei monede, dar trebuie să supraviețuiască miilor de cicluri de acționare, să reziste la medicamentele pentru îngrijirea intră în contact în contact și să mențină dimensiunile suficiente de a se spune angrenajul intern să nu alunece niciodată. Piesele de acest fel, împreună cu mânerele de bisturiu, conectorii pentru endoscop și capacele de protecție, sunt motivele pentru care se întorc prin injecție din plastic medical a devenit calea implicită de producție pentru componentele medicale din plastic. Concluzie scurtă vine pe primul loc: odată ce volumul de producție justifică sculele, niciun alt proces nu oferă această combinație de precizie la nivel de gram, repetabilitate validată și cost pe piesă. Orice altceva într-un program de turnare medicală, de selecție rășinilor până la manipularea camerei curate, pentru a exista a proteja această consistență.
Turnarea prin injecție a plasticului medical este procesul de topire a unui termoplastic de calitate medicală, injectarea acesteia sub presiune înaltă într-o matriță de oțel prelucrată, lăsându-l să se răcească într-o formă finită și ejectarea acestuia, de obicei în 10 până la 60 de secunde pentru componentele mici. Matrița în sine, cu cavități sale, canalele de răcire și sistemul de evacuare, este inima operațiunii, iar calitatea sa de construcție determină dimensiunile piesei, finisajul suprafeței și stabilitatea ciclului pe toată durata vieții a programului.
Ceea ce separă modelarea medicală de turnare generală din plastic nu este mașină. Este disciplina din jurul lui. Loturile de materiale sunt certificate și urmăribile. Parametrii procesului sunt blocați și documentați, astfel numărul piesei 10.000 să fie identic din punct de vedere dimensional cu numărul piesei 10, care este exact ceea ce se așteaptă autoritățile de reglementare atunci când designul unui dispozitiv este validat. Contaminarea este controlată prin manipularea materialelor dedicate și, pentru componentele sensibile, producția în cameră curată. Prin urmare, cumpărătorii ar trebui să evalueze modelarea medicală ca un sistem documentat, mai degrabă decât o capacitate unică a mașinii, deoarece documentele și controlul procesului au la fel de multă greutate ca piese în sine.
Majoritatea componentelor din plastic din dispozitivele medicale se încadrează în câteva categorii recurente și fiecare categorie impune sau cerere diferită pentru matriță și material.
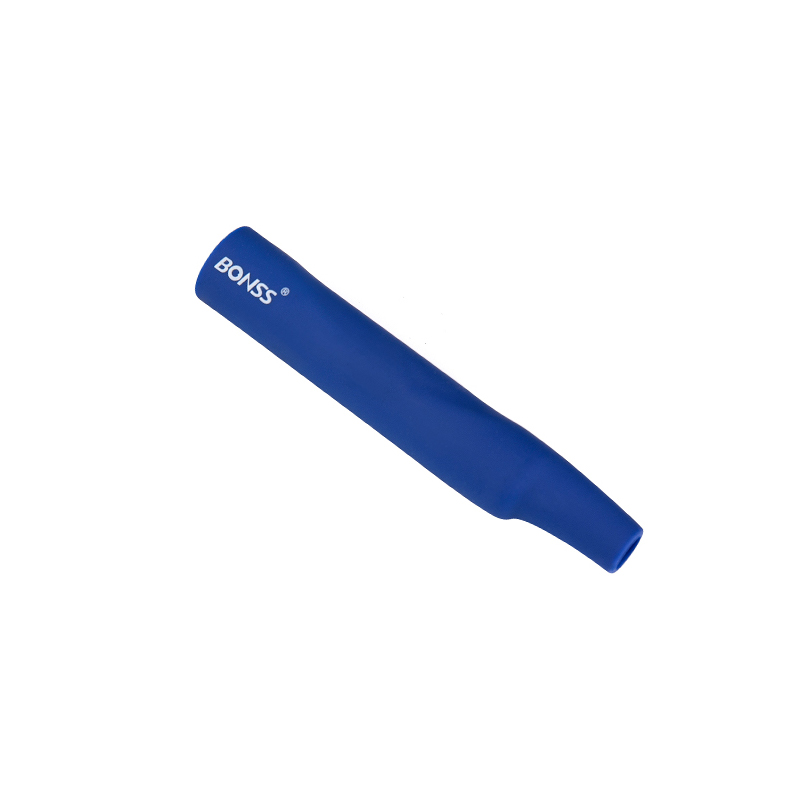
Instrumentele minim invazive se bazează pe carcase turnate care trebuie să combine prinderea ergonomică cu fiabilitatea structurală în jurul capetelelor de lucru din metal. Construc tipice împerechează o carcasă de mâner din ABS cu inserții de fixare a tubului de oțel sau folosește clasa modificată cu PTFE la carcasa de coadă, unde contează frecarea scăzută și rezistența chimică. Acestea sunt piese mici, la nivel de gram, astfel marja pentru semne de scufundare, fulger sau derive dimensională este aproape de zero. Componentele precum un bisturiu minim invaziv cu mâner ABS turnat prin injecție arată cum geometria carcasei, fixarea inserției și selecția materialului de calitate medicală trebuie rezolvate împreună, mai degrabă decât pe rând.
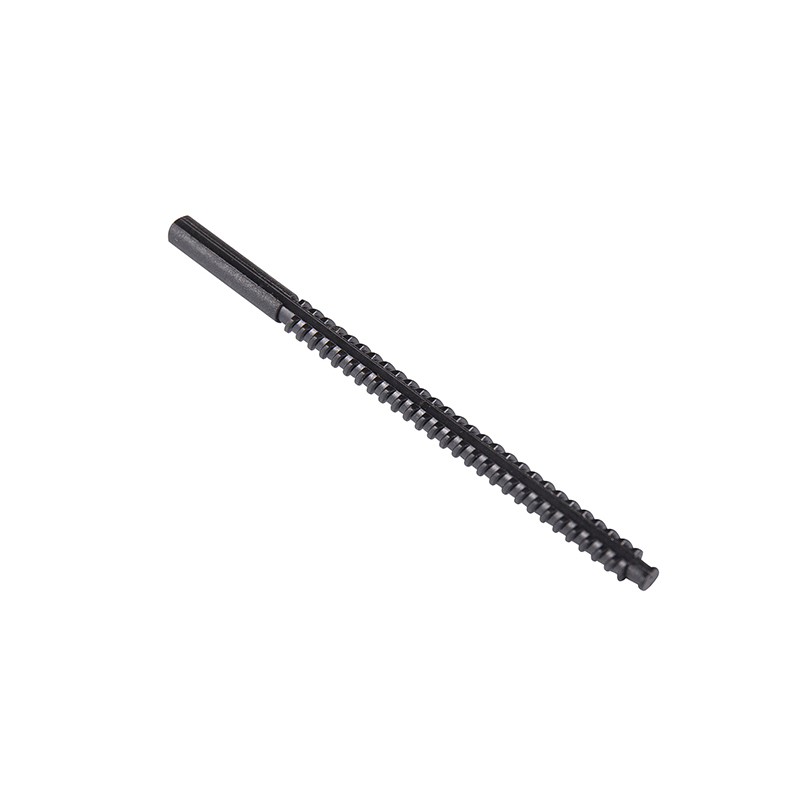
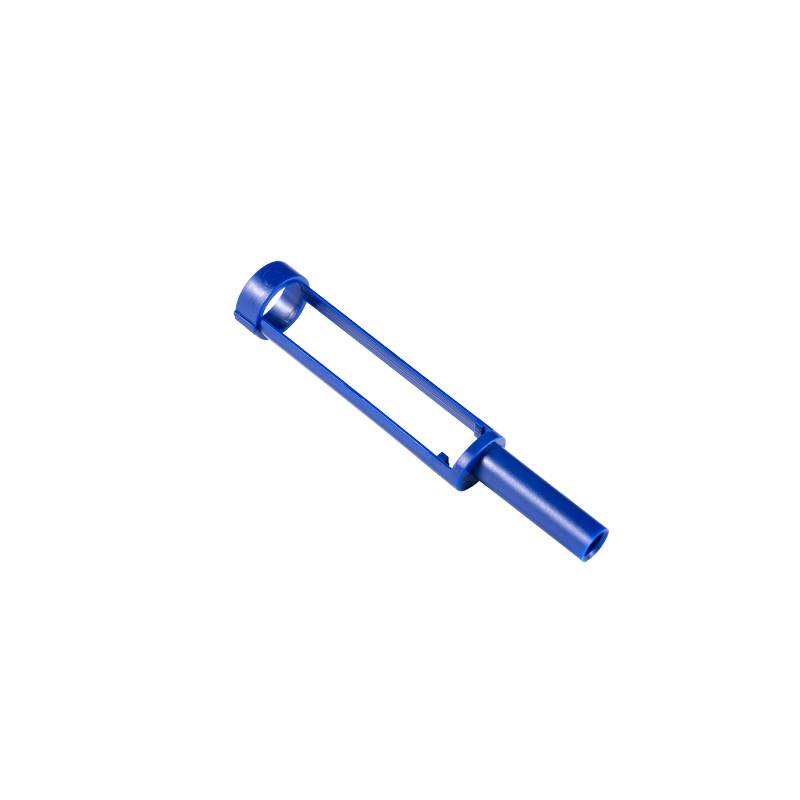
Bisturiu minim invaziv Mâner ABS Carcasă turnată prin injecție O carcasă ușoară de mâner din ABS pentru instrumente de bisturiu minim invazive, care îmbină mânerul ergonomic cu fixarea inserției în jurul capetelelor de lucru din metal, unde părțile mici la nivelul de gram nu lasă nicio toleranță pentru urme de scufundare sau fulger. Vizualizare produs → Butoanele de dozare, tijele de împingere, angrenajele tamburului și suporturile pentru cartușe din interiorul stilourilor de injecție sunt piese de transmisie de precizie. Ei văd încărcărie repetate, contact cu mecanic și, în multe cazuri, curățare și dezinfecție repetate, astfel medicamentele specifice în mod obișnuit clase armate, cum ar fi PA66-GF30 cu 15% PTFE, PBT cu 20% fibră de sticlă sau POM. Fiecare aditiv joacă un rol specific: fibra de sticlă crește rigiditatea și limitează fluajul, PTFE scade frecarea în perechile în mișcare, iar POM menține dimensiunile într-un mediu activ chimic. O tijă de împingere a stiloului de injecție PA66-GF30-15% PTFE este o ilustrare bună a modului în care calitatea materialului în sine suportă o parte din sarcina de proiectare.
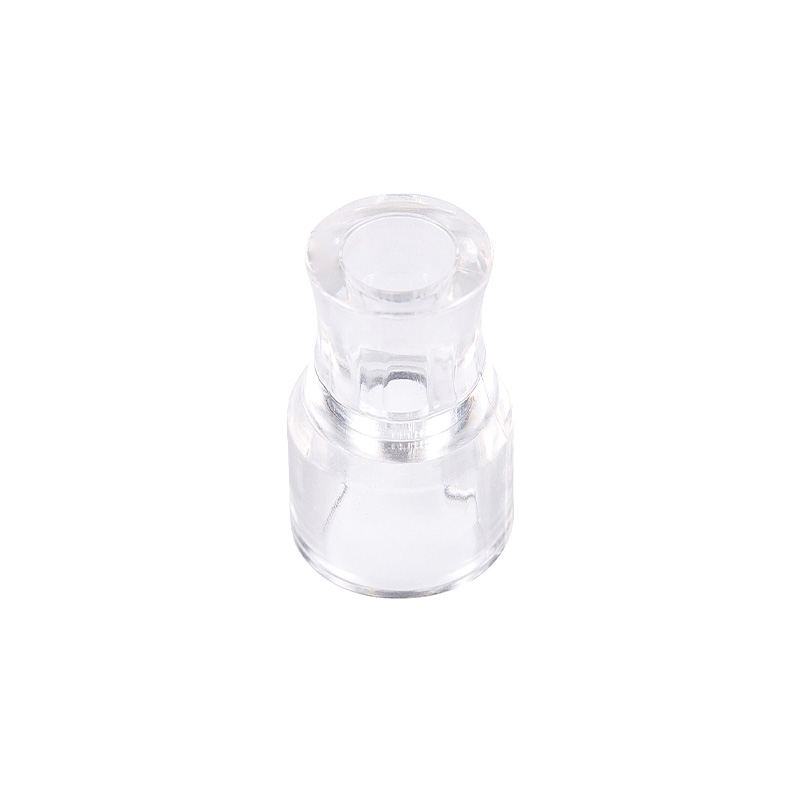
PA66-GF30 cu tijă de împingere a stiloului de injecție 15% PTFE O tijă de împingere de precizie turnată în PA66 cu 30% fibră de sticlă și 15% PTFE, care combină rigiditatea, fluajul scăzut și frecarea scăzută pentru mecanismele de dozare a stiloului injector sub încărcare mecanică și dezinfecție repetate. Vizualizare produs → Conectorii gastroscopului, lentilele și discurile rotative sunt turnate în policarbonat transparent, unde claritatea optică este o ceritate funcțională mai degrabă decât o preferință cosmetică. Modelarea medicală transparentă necesită uscare completă a rășinii pentru a preveni urmele și bulele, cavitățile bine lustruite și controlul atent al temperaturii de topire și al vitezei de injectare, astfel încât să se elibereze fără urme de tensiune. Un conector de injecție PC transparent pentru gastroscop, care cântărește adesea doar unul sau două grame, este exact genul de piese în care această disciplină devine vizibilă pe suprafața finită.
Conector de injecție transparent pentru gastroscop medical Un mic conector transparent din policarbonat pentru ansambluri de gastroscop, în care claritatea optică, eliberarea fără stres și controlul dimensional strâns fac vizibile uscare atentă a rășinii și cavități lustruite pe suprafața finită. Vizualizare produs → Dincolo de aceste trei grupuri, împreună proces produce carcase pentru echipamente și capabil pentru balamale, ansambluri de abajur și suporturi pentru cititor de carduri din ABS, PA12 și PP, componente de ambalare sterile și consumabile de laborator. Firul unificator este volumul: o dată ce un program de dispozitiv este livrat în cantitate, turnarea prin injecție este aproape întotdeauna cea mai economică modalitate de a face fiecare componentă din plastic consistentă.
Alegerea materialului în modelarea medicală răspunde la trei întrebări simultane. În primul rând, rășina poate intra în contact cu organismul sau medicamentul, ceea ce indică evaluarea biocompatibilității conform ISO 10993 sau USP Clasa VI. În al doilea rând, poate supraviețui metode de sterilizare intenționate, fie oxid de etilenă, iradiere cu fascicule gamma sau e, sau abur; Expunerea la gama poate decolora unele rășini, iar aburul impune limite gradelor predispuse la hidroliză. În al treilea rând, funcționează mecanic în mediul real de utilizare, inclusiv contactul cu dezinfectanții, lipidele și încărcarea repetată. Armarea cu fibră de sticlă crește rigiditatea și reduce fluajul, în timp ce modificarea PTFE scade frecarea în piese în mișcare, motiv pentru îngrijirea gradelor de inginerie modificată domină componentele de transmisie de precizie.
| Material | Utilizari medicale tipice | De ce este ales |
|---|---|---|
| PP și PE | Seringi, conectori de unică folosință, ambalaje | Rezistență chimică, cost redus, compatibil cu EtO și sterilizare gamma |
| PC | Conectori endoscop, linte, carcasă transparente | Claritate optică combinată cu rezistență ridicată la impact |
| POM | Angrenaje, butoane de eliberare, mecanisme de dozare | Stabilitate dimensională, frecare scăzută, rezistență la medicamente |
| PA66-GF, PTFE modificat | Tije de împingere, angrenaje tambur, piese structurale | Rigiditate, rezistență la uzură, control al fluajului sub sarcină |
| PBT | Drivere pentru tije, componente electrice | Rezistență chimică și de sterilizare, comportament dielectric stabil |
| ABS | Mânere, carcase, capace de protectie | Rezistență la impact, finisare bună a suprafeței, eficiență a costurilor |
| PEEK | Componente chirurgicale implantabile și reutilizabile | Biocompatibilitate, temperaturi ridicate și rezistență chimică |
Patru cadre modelează majoritatea programelor de modelare medicală. ISO 13485 definește sistemul de management al calității pentru fabricarea dispozitivelor medicale, acoperind documentația, instruirea, trasabilitatea și manipularea neconformității și acest punct de referință pe care mulți cumpărători îl evaluează mai întâi. ISO 10993 guvernează evaluarea biologică a materialelor care intra în contact direct sau indirect cu corpul. În Statele Unite, reglementările FDA privind sistemul de calitate în conformitate cu 21 CFR Part 820 rulează în paralel cu ISO 13485. ISO 14644 clasifică camerele curate, cu medii Clasa 7 sau Clasa 8 specificate în mod obișnuit pentru a limita contaminarea cu particule în timpul turnării și asamblarii. Pe lângă acestea, se află validarea procesului și validarea sterilizării, ambele depind de parametrii de turnare stabil, documentați, mai degrabă decât inspecțiile unice.
Pentru a vedea practică a modului în care un furnizor de turnare se aliniază cu aceste așteptări, această prezentare generală a cum să vă asigurați că accesoriile de turnare prin injecție din plastic medical respectă cerințele ISO trece prin punct de control logic cu punct de control.
Factorul decisiv în selecția furnizorului este rareori numărarea mașinilor. Este dacă furnizorul controlează întregul lanț care alimentează mașina: proiectarea și construcția matriței, manipularea materialelor și monitorizarea procesului. Un producător care ilustrează acest model integrat este Suzhou Huanxin Precision Molding Co., Ltd. , care construiește matrițele de injecție de precizie în interior și furnizează accesorii turnate la scară gram pentru dispozitive medicale, stilouri de injecție și aplicații endoscopice, alături de componente auto și electrice. Indiferent dacă evaluați acel furnizor sau altul, se aplică lista de verificare de mai jos.
O ultimă recomandare: aduceți modelul în conversație în fața de proiectare a piesei, mai degrabă decât după ce desenul este înghețat. Grosimea peretelui, unghiurile de deschidere, locația porții și calitatea materialului interacționează în moduri care sunt ieftine de ajustat pe un model CAD și costisitoare de fixare în oțel.
Drepturi de autor © Suzhou Huanxin Precision Molding Co., Ltd. Toate drepturile rezervate. Furnizor personalizat de turnare prin injecție de plastic