Matrite de injecție pentru materiale plastice: un ghid practic de proiectare și producție
Nov 14,2026Turnarea prin injecție a plasticului pentru dispozitive medicale: un ghid practic pentru turnător
Nov 06,2026Piese de turnare prin injecție: componente din plastic de precizie pentru medical, auto și altele
Oct 29,2026Produse turnate prin injecție: industrii, materiale și alegerea unui partener
Oct 23,2026Turnare prin injecție de plastic pentru piese de automobile: un ghid de precizie al furnizorului
Oct 16,2026Matrițele de injecție pentru materiale plastice sunt instrumentele care transformă un design bun al piesei într-un produs repetabil și vândut. Nu sunt pur și simplu blocuri de oțel cu o cavitate tăiată în ele. O matriță de producție poartă sistemul de rulare, canalele de răcire, evacuarea, aerisirea și închiderile care decid timpul ciclului, stabilitatea dimensională și finisarea suprafeței. La Suzhou Huanxin Precision Molding, am lucrat la matrițe de precizie și piese turnate din 2002 și o lecție apare din nou și din nou: cu cât matrița este luată în considerare mai devreme, cu atât apar mai puține surprize la proces.
Acest ghid este o prezentare practică pentru inginerii și cumpărătorii care plănuiesc o nouă piesă din plastic, îmbunătățesc un instrument existent sau compară oferte. Acesta acoperă tipurile de matriță, detaliile de proiectare, alegerile materialelor, defecte comune, durata de viață a sculei și întrebările care merită adresate înainte de începerea unui proiect.
Ciclul de turnare prin injecție este simplu de descris și dificil de perfecționat. Forma se închide, șurubul împinge polimerul topit prin canal și poarta în cavitate, presiunea de ambalare menține piesa în timp ce se răcește, iar unealta se deschide astfel încât piesa să poată fi ejectată. Fiecare dintre acești pași depinde de matriță. O poartă restrictivă poate umple piesa, dar poate crea forfecare mare. Răcirea slabă poate prelungi ciclul și scoate piesa din toleranță. Aerisirea slabă poate prinde aer și poate lăsa urme de arsuri.
De asemenea, matrița trebuie să se potrivească cu mașina. Înălțimea de închidere, distanța dintre bare de legătură, cursa de evacuare, dimensiunea împușcăturii și tonajul clemei contează. O unealtă care este bine concepută pentru o presă poate fi incomodă sau imposibil de rulat în alta, așa că merită să conveniți cu platforma de producție înainte de tăierea oțelului.
Majoritatea proiectelor încep cu o alegere între câteva construcții comune de matriță. Răspunsul corect nu este întotdeauna cel mai sofisticat; este cea care se potrivește piesei, rășinii, toleranței și volumului. Tabelul de mai jos oferă o comparație simplă.
| Tip matriță | Potrivire tipică | Note practice |
|---|---|---|
| Două farfurii | Piese generale și volume stabile | Robustă și economică; Dispunerea porții și a ruloului încă mai necesită îngrijire. |
| Trei farfurii | Părți cu mai multe cavități care necesită o porțiune flexibilă | Poziții utile de poartă, dar mai mult material de rulare și un ciclu mai lung. |
| Alergator fierbinte | Piese tehnice de mare volum | Mai puține deșeuri ale alergătorului și urme de poartă mai curate; controlul termic este critic. |
| Se introduce sau se supramulează | Inserții metalice, zone soft-touch și ansambluri | Manipularea și opririle adaugă complexitate, așa că planificați-le din timp. |
| Mucegai familial | Piese mici similare într-o singură rășină | Eficient pentru volum redus atunci când cavitățile sunt echilibrate corespunzător. |
Uneltele cu canal fierbinte sunt adesea atractive pentru piesele de inginerie de mare volum, deoarece reduc risipa de rulare și urmele de poartă, dar au nevoie de un control termic atent. Uneltele de inserție și supraturlare adaugă complexitate la manipulare și închidere, astfel încât acestea sunt cel mai bine planificate cu mașina de turnat la aceeași masă. O matriță de familie poate fi eficientă pentru piesele de volum mic care au o rășină și o dimensiune similară, cu condiția ca cavitățile să fie echilibrate.
Multe probleme de mucegai sunt proiectate cu mult înainte de prima fotografie. Următoarele detalii merită atenție în faza de desen:
Simularea este utilă, dar funcționează cel mai bine atunci când răspunde la o întrebare specifică: această poziție a porții va umple piesa, unde va capta aerul sau la cât de mult ar trebui să ne așteptăm? Al nostru Ghid de proiectare a matrițelor de injecție de plastic analizează componentele și opțiunile de proces mai detaliat. Scopul nu este un model de computer perfect; este o unealtă care poate fi turnată, întreținută și măsurată în producție.
Oțelul pentru scule și rășina plastică sunt o pereche. Un nailon umplut cu sticlă poate purta o poartă cu cavitate moale în timp, în timp ce PVC-ul poate crea coroziune dacă oțelul și circuitul de răcire nu sunt alese cu grijă. P20 și 718H sunt alegeri comune preîntărite pentru piesele generale; S136 sau clase de inox similare se potrivesc aplicațiilor transparente, medicale sau corozive; H13 este adesea folosit acolo unde căldura și abraziunea sunt semnificative. Acoperirile și inserțiile pot prelungi durata de viață, dar ar trebui să rezolve o problemă specifică de uzură sau eliberare, nu ascunde un design slab.
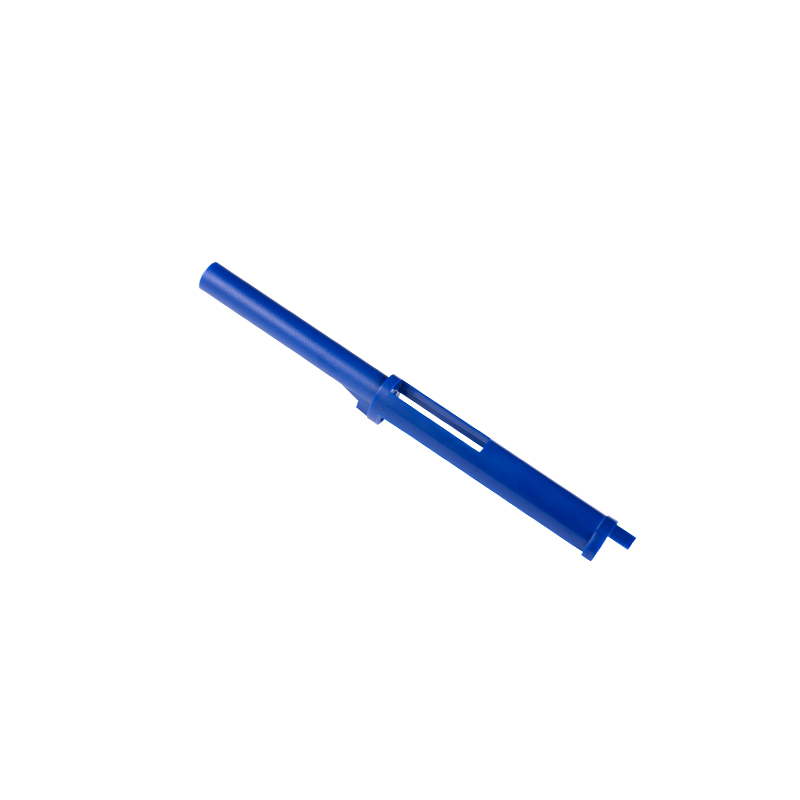
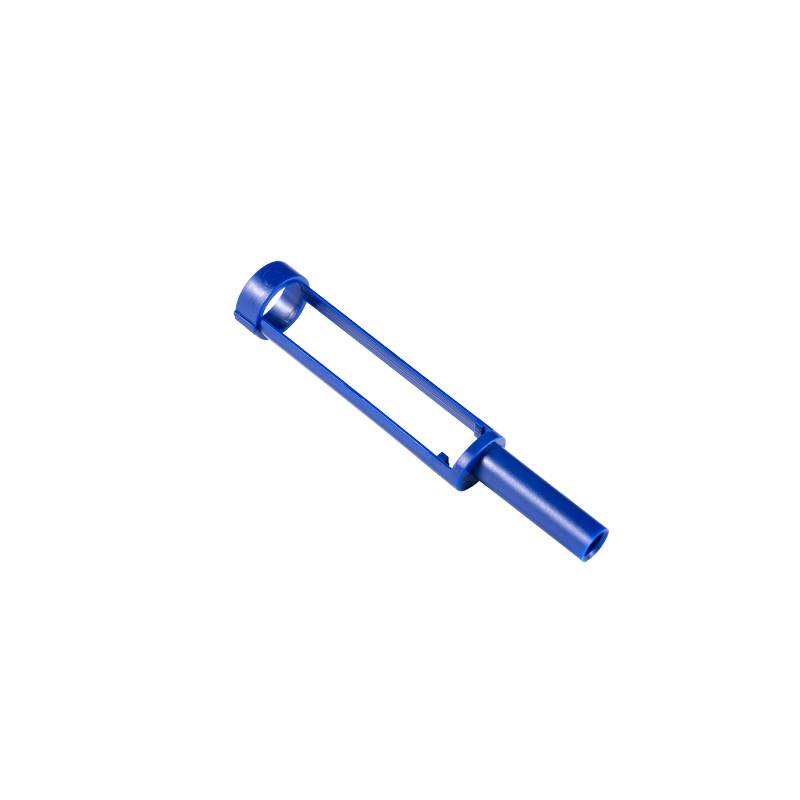
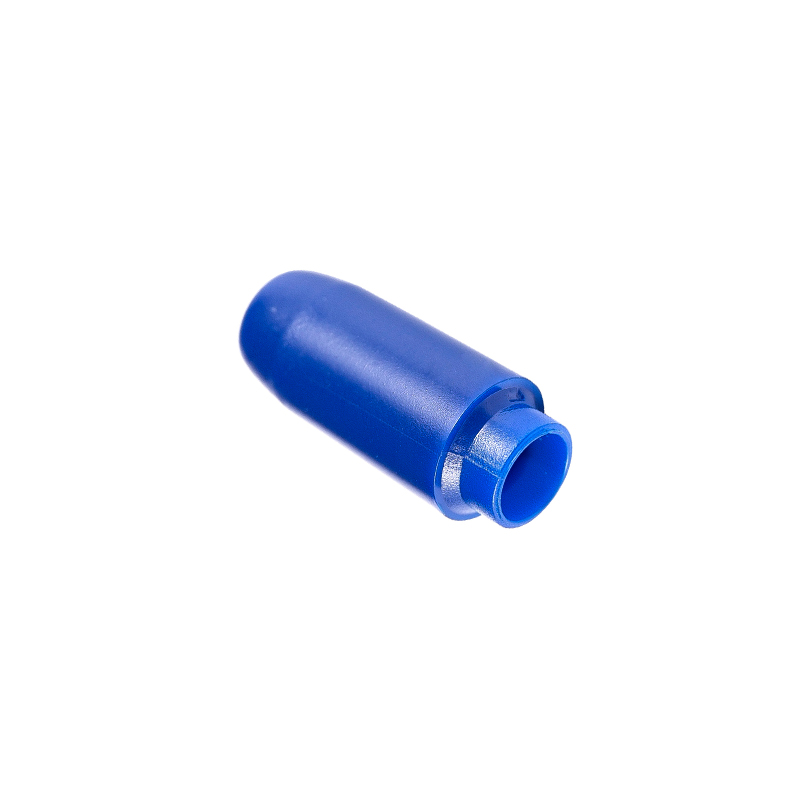
Luați în considerare un stilou medical pentru injecție. Piesa poate avea nevoie de rigiditate, frecare redusă, compatibilitate cu sterilizarea și dimensiuni stabile. Un material precum PA66-GF30 cu 15% PTFE poate fi un punct de plecare rațional, dar poarta, răcirea și ejectarea trebuie totuși să respecte orientarea fibrei și toleranța strânsă.
Tijă de împingere PA66-GF30 pentru stilouri medicale de injecție O tijă de împingere precisă, cu frecare redusă, din PA66 armat cu fibră de sticlă cu PTFE, potrivită pentru ansambluri de stilouri de injecție medicale. Vizualizare produs → Defectele sunt semnale. O lovitură scurtă poate indica aerisire, dimensiunea porții, temperatura de topire sau un canal sub-dimensionat. Blițul poate proveni de la o clemă insuficientă, suprafețe de despărțire uzate sau ambalare excesivă. Urmele chiuvetei urmează adesea secțiuni groase și răcire slabă; deformarea poate proveni din contracția neuniformă sau orientarea fibrelor. Liniile de sudură, dungile argintii și semnele de ardere spun fiecare o poveste diferită despre curgere, umiditate sau gaz prins.
Răspunsul util este schimbarea câte o variabilă și înregistrarea rezultatului. Modelarea științifică, cu o fereastră de proces documentată, este mai fiabilă decât urmărirea setărilor filmat cu captură. De asemenea, face transferul de la probă la producție mult mai ușor.
Durata de viață a sculei nu este un singur număr. Depinde de calitatea oțelului, tratamentul termic, finisarea suprafeței, abrazivitatea rășinii, timpul ciclului, calitatea apei de răcire și modul în care instrumentul este tratat între execuții. Un instrument de uz general bine întreținut poate rula sute de mii de cicluri; o unealtă întărită pentru o rășină de inginerie abrazivă poate fi construită pentru mai mult. Punctul important este să potriviți durata de viață așteptată cu programul, mai degrabă decât să construiți în exces fiecare unealtă.
Întreținerea ar trebui să fie planificată, nu reactivă. Căile navigabile necesită curățare, orificiile de ventilație necesită inspecție, știfturile și glisierele ejectorului necesită lubrifiere, iar suprafețele de despărțire necesită îngrijire. Un program scurt de întreținere protejează consistența dimensională și evită eșecul costisitor care pare să apară întotdeauna în timpul unei săptămâni aglomerate.
Costul urmează aceeași logică. Numărul de cavități, alegerea oțelului, sistemul cu canal fierbinte, finisarea suprafeței, toleranța, glisierele, dispozitivele de ridicare și validarea toate mută numărul. O cotație scăzută care ignoră suportul de probă sau măsurarea poate fi cea mai scumpă opțiune în cele din urmă.
Alegerea unui partener pentru matrițe de injecție pentru materiale plastice is mostly about communication and evidence. Ask how the supplier will review the part design, how gate and cooling decisions are made, what steel will be used, how the trial will be measured and who owns the process window after handover. A supplier who can make the mould and run the mould has fewer excuses when the two do not agree.
Propria noastră activitate la Suzhou Huanxin combină fabricarea de matrițe de precizie cu turnarea prin injecție a pieselor tehnice mici și mijlocii. Dacă aveți nevoie de un partener de turnare de precizie cine poate privi împreună desenul, rășina și volumul de producție, acea conversație merită să fie purtată devreme. Preferăm să punem la îndoială un perete subțire sau o tăietură incomodă înainte ca unealta să fie tăiată decât să le explicăm după.
Diferitele industrii cer lucruri diferite de la o matriță. Piesele medicale pot avea nevoie de curățare, materiale trasabile și control dimensional strict. Piesele auto au nevoie de rezistență la oboseală și performanță stabilă la temperatură. Piesele electrice și ale imprimantei echilibrează adesea viteza de turnare cu consistența dimensională, în timp ce piesele de mașini alimentare trebuie să se potrivească curățării repetate și contactului cu echipamentele alimentare.
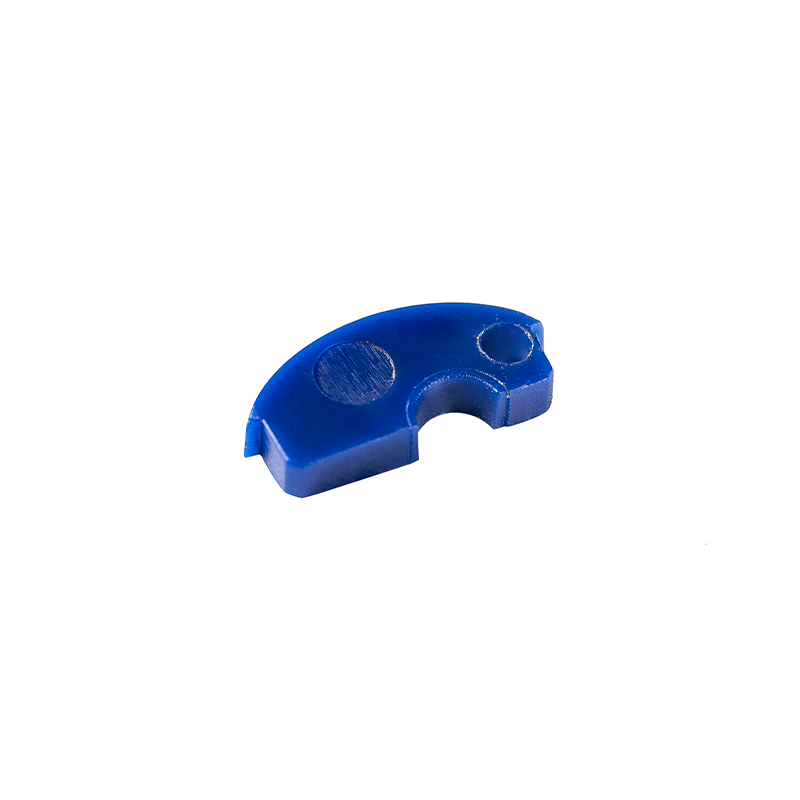
Pentru barele electrice pentru autovehicule, o bucșă PA66 poate părea simplă, dar potrivirea, comportamentul la uzură și rezistența la îmbătrânirea drumului și a mediului depind de alegerea materialului, poziția porții și rotunjime.
Bucșă PA66 pentru sisteme de lonjeroane electrice pentru automobile Bucșă DuPont PA66 70G33L turnată pentru ansambluri de lonjeroane electrice, oferind potrivire precisă și rezistență la căldură pentru utilizarea auto. Vizualizare produs → Un corp de testare a calității apei este un alt exemplu: un corp turnat de 50,1 g trebuie să protejeze electronicele, să se potrivească ansamblul și să rămână stabil în funcționare.
Corp de testare PPS pentru calitatea apei pentru protecția instrumentelor Un corp turnat PPS de 50,1 g cu structură de etanșare, care protejează electronica testerului de calitate a apei și susține o funcționare stabilă. Vizualizare produs → Acestea nu sunt părți pline de farmec, dar sunt genul de detalii care mențin un produs să funcționeze.
Matrite bune de injectare pentru materiale plastice sunt un avantaj liniștit. Ele nu apar de obicei într-o broșură de produs, dar decid dacă o lansare se desfășoară la timp, dacă se menține o toleranță și dacă costul unitar are sens. Dacă plănuiți o nouă piesă, aduceți devreme în discuție producătorul de matrițe. Câteva întrebări practice din etapa de desenare sunt de obicei mai ieftine decât o schimbare după prima încercare.
Drepturi de autor © Suzhou Huanxin Precision Molding Co., Ltd. Toate drepturile rezervate. Furnizor personalizat de turnare prin injecție de plastic